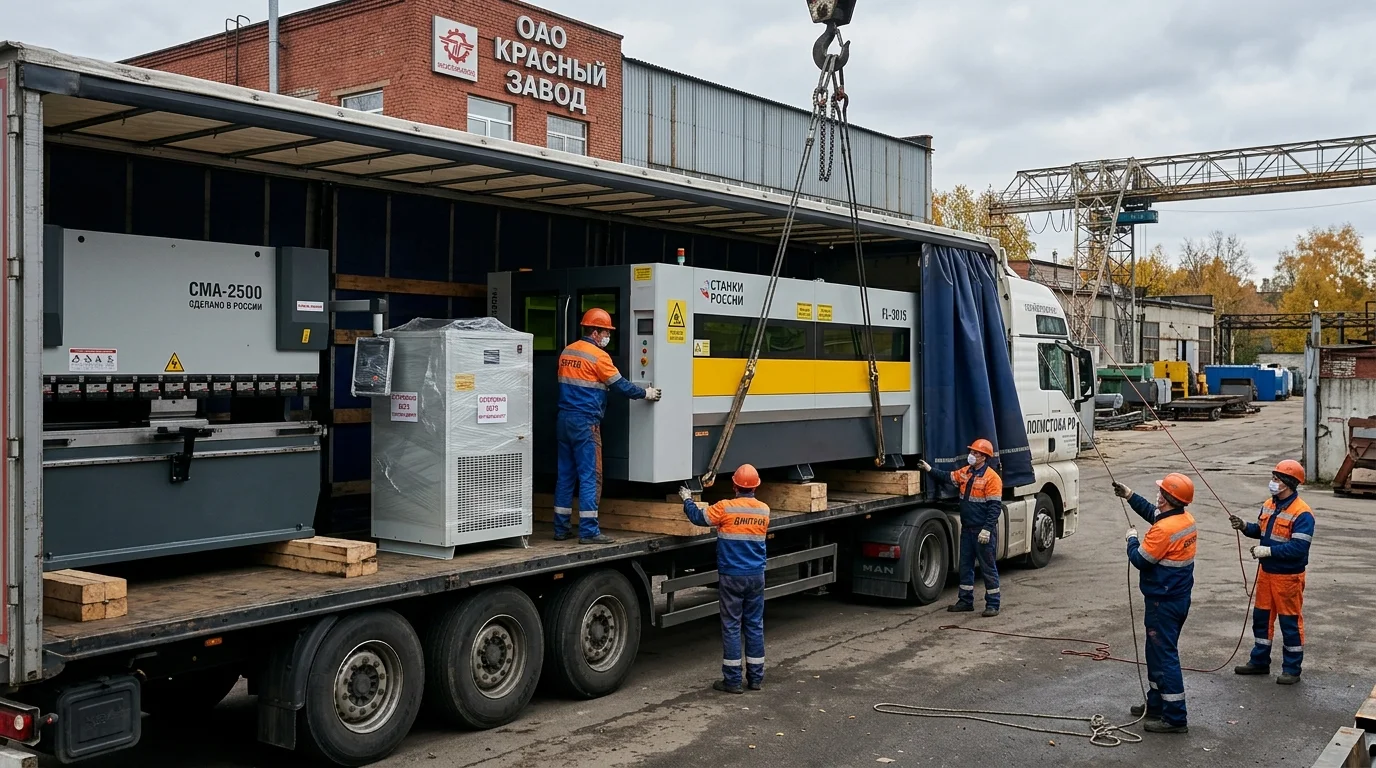
Введение: бум металлообработки и логистика высокоточных комплексов ЧПУ в России
Импортозамещение в машиностроении, приборостроении, производстве сельхозтехники, вентиляционных систем, электрощитовых корпусов и строительных металлоконструкций вызвало в России настоящий бум оснащения цехов современными комплексами раскроя и гибки листового проката. Главными рабочими лошадками современных металлообрабатывающих предприятий стали оптоволоконные лазерные станки с ЧПУ мощностью от 1.5 до 30 кВт (с рабочими столами $3000times1500text{ мм}$ и $6000times2000text{ мм}$) и синхронизированные гидравлические листогибочные прессы усилием от 63 до 400 тонн марок Bodor, Senfeng, Gweike, Han’s Laser, «Вектор», «Лазеркат», Durma, Ermaksan и Yawei.
Дилерские склады и сборочные площадки в Москве, Подольске, Санкт-Петербурге, Владимире, Казани, Екатеринбурге и Новосибирске еженедельно отгружают десятки металлообрабатывающих комплексов заказчикам по всей стране. Однако перевозка оптоволоконного лазера или тяжелого листогиба на 1 000 – 4 500 км — это одна из самых ответственных задач промышленного такелажа. В отличие от классических советских токарных станков, лазерный комплекс сочетает тяжелую сварную станину массой от 2.5 до 8 тонн с хрупкой прецизионной оптикой, кварцевым транспортным световодом и микронной кинематикой косозубых реек и серводвигателей Yaskawa/Fuji. Малейшая ошибка при подготовке к рейсу — оставленная в чиллере вода на морозе, незаблокированный портал или перегиб желтого бронированного оптоволоконного кабеля — оборачивается выходом из строя лазерного источника стоимостью от 800 000 до 4 500 000 рублей. Заказ специализированного станочного автопоезда через посредников обходится в 160 000 – 320 000 рублей. Платформа «Везут тебе» позволяет заводам и цехам металлообработки напрямую находить попутные тентованные еврофуры на пневмоподвеске, снижая затраты на доставку станков с ЧПУ до 55–60% без компромиссов в безопасности.
1. Критические узлы риска лазерных станков и листогибов при транспортировке
Для инженера-наладчика и логиста важно понимать, какие именно узлы станка подвергаются разрушающим нагрузкам на российских трассах:
- Алюминиевый авиационный портал (балка оси X) и сервоприводы: На направляющих станины установлен портал из литого под давлением авиационного алюминия, перемещаемый по шлифованным рельсам HIWIN/THK и косозубым рейкам YYC с точностью позиционирования до $pm0.02text{ мм}$. Если портал не зафиксирован жесткими стальными транспортировочными кронштейнами к станине, при каждом торможении и разгоне фуры он бьет по концевым демпферам, срезая зубья шестерен планетарных редукторов Shimpo и сбивая перпендикулярность (диагонали) портала.
- Лазерная режущая голова (Raytools, Precitec, Bodor Genius) и транспортное оптоволокно: Внутри головы находятся коллиматорные и фокусирующие кварцевые линзы, защитные стекла и емкостный датчик высоты сопла. Волокно, соединяющее иттербиевый лазерный источник с головой, имеет строго ограниченный минимальный радиус изгиба (обычно не менее 200–300 мм). Если при демонтаже портала или укладке кабель-канала согнуть оптоволоконный кабель под острым углом или придавить его ящиком с ЗИП, кварцевая сердцевина внутри брони лопнет — ремонт потребует заводской переварки коннектора QBH в чистой комнате.
- Лазерный источник (IPG Photonics, Raycus, Maxphotonics) и двухконтурный чиллер (S&A / Tongfei): Внутри лазерного резонатора проходит сеть тонких медных и фторопластовых трубок водяного охлаждения. Если при осенне-зимней перевозке (при температуре ниже $+2^circtext{C}$) из чиллера и самого лазерного источника не выдуть компрессором дистиллированную воду до последней капли, замерзший лед разорвет внутренний водяной блок диодных модулей накачки. Такой случай признается 100% негарантийным у всех производителей!
- Геометрия сварной станины и сменных паллетных столов: Станина длиной 4–6.5 метров прошла термический отжиг и чистовое фрезерование посадочных площадок под рельсы за один установ. При неправильной строповке или укладке в кузове без равномерных опорных брусьев станина испытывает крутящий момент («винт»), после чего выставить станок по высокоточному рамному уровню ($0.02text{ мм/м}$) на анкерах становится невозможно.
- Центр тяжести гидравлического листогиба (Press Brake): Листогибочный пресс весом от 4 до 14 тонн имеет крайне высокий и смещенный вперед центр тяжести (из-за массивной верхней траверсы-балки и двух главных гидроцилиндров наверху станины). При экстренном торможении или прохождении крутого поворота плохо раскрепленный листогиб легко опрокидывается на бок, проламывая стойки борта еврофуры.
2. Пошаговый регламент консервации и подготовки станка к отправке
Перед погрузкой лазерного станка и листогиба в автомобиль перевозчика «Везут тебе» сервисные инженеры выполняют строгий протокол упаковки:
- Продувка водяного тракта и консервация чиллера: Из бака двухконтурного чиллера полностью сливается дистиллированная вода. Затем шланги контура «Лазер» и контура «Оптика» отсоединяются и продуваются сухим сжатым воздухом под давлением не более 1.5–2 бар до полного удаления влаги из внутренних каналов источника IPG/Raycus и режущей головы. В зимний период по согласованию с сервисной службой возможна промывка контура пропиленгликолевым антифризом LaserCool.
- Демонтаж или герметизация лазерной головы: При дальних перевозках режущая голова Raytools/Precitec аккуратно снимается с суппорта оси Z (предварительно в чистых условиях заклеивается входной оптический разъем QBH антистатическим колпачком и специальной оптической лентой!) и укладывается в заводской ударопрочный кейс с ложементом из вспененного полиэтилена. Сам источник лазера вынимается из электрошкафа или жестко стопорится внутри и перевозится в теплом отсеке.
- Установка заводских транспортировочных фиксаторов (красных кронштейнов): Каретка оси Z опускается в нижнее положение, портал оси X сдвигается к задней части станины, и обе оси намертво притягиваются к раме станка толстостенными стальными транспортными скобами, окрашенными в сигнальный красный цвет. Все открытые шлифованные направляющие рельсы и зубчатые рейки обильно покрываются консервационной смазкой и обматываются стрейч-пленкой от абразивной дорожной пыли.
- Подготовка гидравлического листогиба: Верхняя гибочная балка (ползун) опускается на деревянные бруски-проставки, уложенные на нижнюю матрицу, чтобы полностью разгрузить гидравлические клапаны и штоки цилиндров. Задние пальцевые упоры (оси X, R, Z1, Z2) сдвигаются в безопасную зону и фиксируются стяжками, а выносная стойка ЧПУ (Delem DA-53T /DA-66T, Cybelec) поворачивается вплотную к боковине станины и оборачивается воздушно-пузырчатой пленкой и вспененным изолоном.
3. Требования к транспорту, погрузке и строповке оборудования
Через платформу «Везут тебе» для транспортировки металлообрабатывающих станков подбирается специализированный транспорт:
- Тентованные еврофуры 13.6 м со сдвижной крышей и боковыми шторами на пневмоподвеске: Пневмобаллоны на осях тягача и полуприцепа обязательны для сохранения юстировки оптики и электронных плат ЧПУ CypCut / FSCUT. Верхняя и полная боковая растентовка позволяют плавно подать 6-метровую станину лазера или высокий листогиб краном либо тяжелым вилочным погрузчиком.
- Строповка лазерного станка: Станина поднимается только за четыре штатных вкручиваемых рым-болта или силовые такелажные пальцы в боковинах рамы с обязательным использованием линейной или пространственной траверсы, чтобы стропы шли строго вертикально и не сжимали тонкие защитные кожухи кабель-каналов (гибких траков Igus).
- Строповка листогибочного пресса: Подъем листогиба выполняется исключительно за верхние такелажные отверстия в силовых щеках станины с помощью сертифицированных такелажных скоб (шаклов) соответствующей грузоподъемности (от 6.5 до 12 тонн на скобу). Категорически запрещено заводить вилы погрузчика под нижнюю балку листогиба со стороны педали управления — это приводит к опрокидыванию станка вперед и замятию гидравлических трубок пропорциональных клапанов Hoerbiger/Rexroth!
4. Схема размещения и крепления станков в полуприцепе
Для 100% сохранности геометрии станины и предотвращения сдвига при экстренном торможении применяется инженерная схема раскрепления:
- Под все штатные опорные тумбы станины лазерного станка (обычно по 3 или 4 точки с каждой стороны) на пол фуры укладываются продольные деревянные лаги из бруса $100times150text{ мм}$ через антифрикционные резиновые коврики. Регулировочные винтовые опоры (виброопоры) выкручиваются вверх, чтобы станина лежала на брусьях всей плоскостью башмаков, а не стояла на тонких резьбовых шпильках.
- Вокруг каждой опорной тумбы к деревянному полу полуприцепа прибиваются упорные клинья-колодки из бруса $100times100text{ мм}$. Станина притягивается к такелажным кольцам в полу минимум шестью-восемью стяжными ремнями с храповыми механизмами (разрывная нагрузка LC 5 000 daN) за штатные проушины по перекрестной схеме.
- Листогиб устанавливается строго вдоль центральной оси полуприцепа над колесными тележками или ближе к седлу тягача, расклинивается массивным брусом и растягивается четырьмя цепными талрепами (талреп-цепь калибра 10 мм) от верхних такелажных отверстий под углом 45 градусов к силовым петлям рамы прицепа, что исключает его раскачку.
- Чиллер, стабилизатор напряжения (Штиль / Лидер на 30–100 кВА), вытяжной фильтровентиляционный агрегат и пачка сотовых ламелей рабочего стола устанавливаются на отдельные паллеты и фиксируются прижимными ремнями отдельно от станины.
5. Сравнительный расчет стоимости доставки лазерного станка 3015 (3 кВт) и листогиба 100 т (общая масса 8 600 кг)
Рассчитаем стоимость междугородней доставки комплекта оборудования для цеха металлообработки по маршруту Москва (Подольск) — Самара (расстояние ~1 080 км):
| Способ организации логистики | Срок доставки | Итоговый бюджет | Риски для оптики и геометрии станины |
|---|---|---|---|
| Выделенная коммерческая фура через экспедитора | 2 дня | 110 000 – 140 000 руб. | Существенная переплата за агентскую комиссию и подачу полной машины в один конец. |
| Отправка через терминал сборной ТК | 5–7 дней | 95 000 – 130 000 руб. (+ жесткая обрешетка) | Экстремальный риск повреждения оптоволокна и изгиба 5-метровой станины при перегрузках на хабах. |
| Попутная еврофура на пневмоходу через «Везут тебе» | 1.5–2 дня | 45 000 – 58 000 руб. | Экономия до 60%, прямой рейс от склада дилера до ворот цеха, бережная пневмоподвеска, «Безопасная сделка». |
6. Чек-лист главного инженера и пусконаладчика при приемке лазерного станка и листогиба
Регламент входного контроля перед началом пусконаладочных работ (ПНР):
- [ ] Проверить датчики удара (ShockWatch) и наклона (TiltWatch) на упаковке лазерного источника и шкафа управления, если они были установлены заводом.
- [ ] Убедиться, что красные транспортировочные фиксаторы портала оси X и суппорта оси Z стоят на месте, болты не срезаны, а портал не сместился.
- [ ] Осмотреть желтый бронированный кабель транспортного оптоволокна по всей длине от источника до головы: отсутствие заломов, пережимов и потертостей оболочки.
- [ ] Проверить целостность защитных стекол и пломб на коллиматорном блоке режущей головы Raytools/Precitec.
- [ ] При приемке в холодное время года выдержать лазерный источник, чиллер и стойку ЧПУ в теплом сухом цеху ($+18...+22^circtext{C}$) минимум 24 часа без включения в сеть для полного испарения возможного конденсата на платах и оптике!
- [ ] На листогибе проверить отсутствие утечек масла на гидравлическом блоке клапанов и целостность оптических линеек синхронизации (Givi Misure / Heidenhain) по бокам станины.
- [ ] Подтвердить доставку в приложении «Везут тебе» для завершения безопасной сделки.
Заключение
Оптоволоконный лазерный комплекс и листогибочный пресс с ЧПУ — это высокорентабельное ядро современного металлообрабатывающего производства. Правильная консервация водяного тракта, блокировка портала и перевозка на автомобиле с мягкой пневмоподвеской гарантируют быстрый запуск станка в работу и сохранение заводской точности реза. Платформа «Везут тебе» соединяет поставщиков промышленного оборудования и производственные предприятия с надежными перевозчиками по всей России. Разместите заявку прямо сейчас и доставьте станки в свой цех безопасно и с экономией до 60% бюджета!