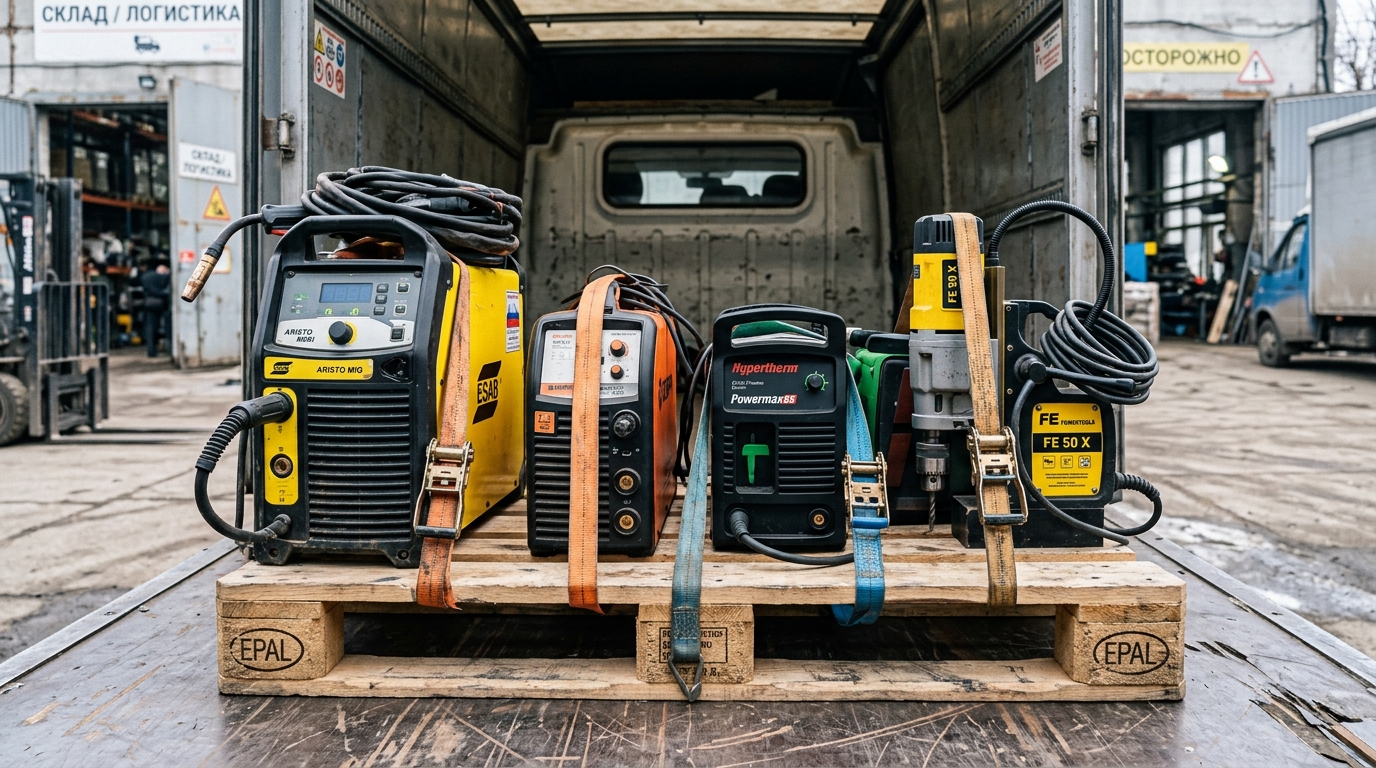
Введение: высокотехнологичная электроника в суровых промышленных корпусах
Современное сварочное и заготовительное оборудование давно перестало быть простыми трансформаторами с медной обмоткой. Промышленные сварочные полуавтоматы (Kemppi FastMig, ESAB Aristo, EWM Titan XQ, Lorch, Fubag), аппараты аргонодуговой сварки TIG AC/DC, портальные и ручные системы воздушной и газовой плазменной резки (Hypertherm Powermax, Kjellberg), а также переносные магнитные сверлильные станки (Euroboor, Fein, BDS) — это сложнейшие инверторные микропроцессорные комплексы с высокочастотными силовыми модулями IGBT/MOSFET, цифровыми контроллерами синергетических режимов и прецизионной механикой.
Стоимость профессионального сварочного поста промышленного класса может достигать от 400 тысяч до 2.5 миллионов рублей. Основные риски при транспортировке — механические удары, вызывающие откалывание ферритовых сердечников импульсных трансформаторов, разрушение паяных контактов силовых транзисторов, заклинивание 4-роликовых механизмов протяжки проволоки и попадание влаги в блоки водяного охлаждения. В этом материале редакция «Везут тебе» представляет стандарты безопасной перевозки металлообрабатывающей техники.
1. Защита полуавтоматов MIG/MAG и механизмов подачи проволоки
Промышленные сварочные полуавтоматы состоят из мощного инверторного источника тока (массой от 35 до 90 кг) и выносного блока подачи проволоки (Wire Feeder), соединенного с источником тяжелым кабель-пакетом (длиной от 5 до 30 метров).
Правила подготовки сварочного полуавтомата к перевозке:
- Извлечение сварочной проволоки: Катушка со стальной, алюминиевой или порошковой проволокой (D200/D300 весом 5–18 кг) обязательно извлекается из отсека подающего механизма. Оставленная катушка при дорожной тряске срывается с тормозного адаптера и крушит роликовый узел и плату управления протяжкой.
- Отсоединение и продувка горелки: Сварочная горелка с евроразъемом (KZ-2) откручивается, шланг-пакет скручивается в кольцо диаметром не менее 60 см (во избежание залома внутренней спирали подачи и трубок охлаждения) и упаковывается в коробку.
- Слив жидкости из блока водяного охлаждения (БВО): В установках с жидкостным охлаждением горелки (Cooler) охлаждающая жидкость (специальный антифриз или деионизированная вода) сливается через дренажный штуцер, а помпа продувается сжатым воздухом.
2. Аргонодуговые установки TIG и аппараты плазменной резки
Установки для сварки вольфрамовым электродом в среде инертных газов (TIG) и аппараты плазменной резки содержат высоковольтные блоки бесконтактного поджига дуги (осцилляторы с напряжением пробоя до 8–15 кВ) и газовые электромагнитные клапаны с керамическими седлами.
| Тип оборудования | Масса и уязвимые элементы | Подготовка и упаковка | Фиксация в кузове автомобиля |
|---|---|---|---|
| Сварочный полуавтомат MIG/MAG в сборе | 65–140 кг, тележка, БВО, подающий узел | Снятие катушки с проволокой, слив кулера, фиксация подающего блока стопором к тележке | На европоддоне, блокировка колес тележки деревянными упорами, стяжка 2 ремнями |
| Аппарат плазменной резки (Hypertherm) | 25–60 кг, плазмотрон, редуктор-осушитель | Снятие плазмотрона Duramax, слив влагоотделителя, защита разъема FastConnect, гофрокороб | Горизонтально на виброгасящий мат, фиксация ремнем к такелажной рейке фургона |
| Магнитный сверлильный станок (Fein/Euroboor) | 12–30 кг, электромагнитная подошва, шпиндель | Снятие корончатого сверла, фиксация каретки подачи, укладка в фирменный пластиковый кейс | Кейс фиксируется в грузовом отсеке, защита от падения и боковых ударов |
| Сварочные баллоны 40 л (Аргон / CO2 / Смесь) | 65–75 кг / баллон, давление 150–200 бар | Снятие редуктора, накручивание стального защитного колпака, проверка вентиля | Горизонтально в деревянных ложементах с резиновыми кольцами или вертикально в кассете |
3. Магнитные сверлильные станки и переносные металлообрабатывающие центры
Магнитные станки на электромагнитной или постоянной неодимовой подошве предназначены для сверления корончатыми фрезами отверстий диаметром до 100 мм в металлоконструкциях. При их перевозке критично защитить шлифованную нижнюю плоскость электромагнита: малейшая вмятина или глубокая царапина снижает силу прижима магнита на 40–60%, что делает дальнейшую работу опасной.
- Станок транспортируется строго в штатном ударопрочном кейсе (Blow-molded Case) с плотными поролоновыми вставками.
- Бачок для подачи СОЖ (смазочно-охлаждающей жидкости) опорожняется и снимается.
4. Правила перевозки газовых баллонов (Аргон, CO2, Фагон, Ацетилен)
Перевозка баллонов со сжатыми и сжиженными газами регулируется правилами безопасности и нормами ДОПОГ (п. 1.1.3.6):
- Перевозка без оформления спецразрешений ДОПОГ (Ограниченные количества): Допускается перевозка до 1000 литров (по объему сосудов) аргона или углекислоты (не более 15–20 стандартных 40-литровых баллонов) в одном транспортном средстве при условии соблюдения правил крепления.
- Обязательные защитные колпаки: На вентиль каждого баллона должен быть навинчен защитный стальной или чугунный колпак, защищающий латунный шпиндель от сбивания при резком торможении.
- Исключение контакта баллонов металл-о-металл: На баллоны надеваются по два резиновых транспортировочных кольца толщиной не менее 25 мм.
5. Пошаговый чек-лист отправки сварочного цеха через «Везут тебе»
- Обесточить аппараты, смотать силовые сетевые кабели (380V/220V) и кабели заземления.
- Слить охлаждающую жидкость из блоков водяного охлаждения и продуть тракты воздухом.
- Снять сварочные катушки с механизмов протяжки и упаковать отдельно в сухие пакеты.
- Закрепить аппараты на европаллетах с помощью стяжных грузовых ремней через защитные накладки.
- Проконтролировать отсутствие в кузове горючих и едких химических веществ.
6. Выгоды работы с сервисом «Везут тебе» для промышленных предприятий
- Прямая попутная доставка оборудования на стройплощадки и заводы: Экономия до 40–50% бюджета по сравнению с вызовом отдельной еврофуры.
- Опытные водители LCV-транспорта с такелажным оснащением: Наличие стяжных ремней, деревянных упоров и крепежных петель в кузове.
- Безопасный эскроу-расчет: Деньги перечисляются водителю только после проверки работоспособности инверторов и целостности корпусов инженером заказчика.